


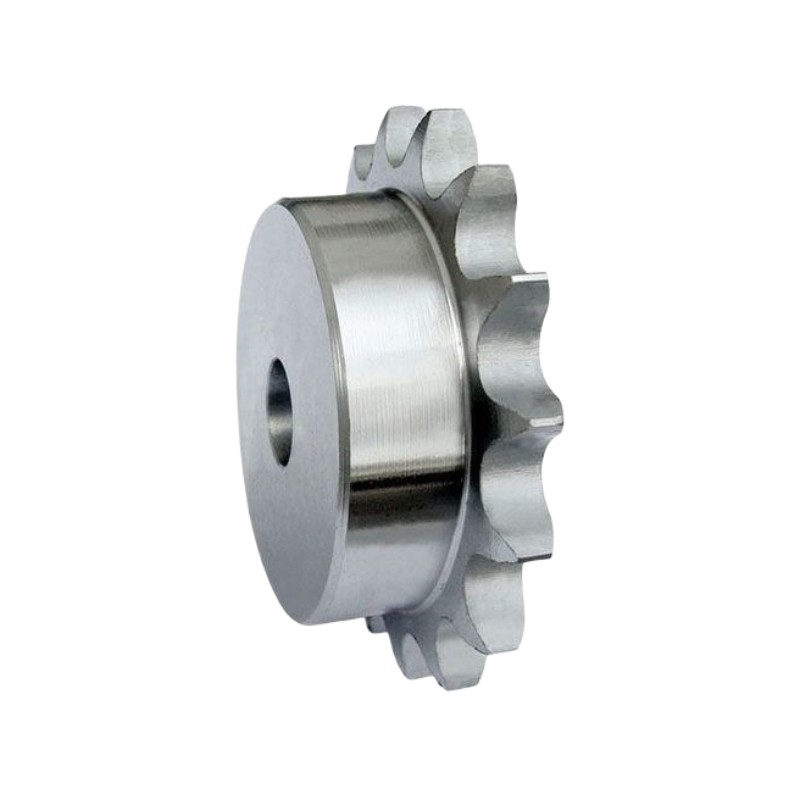
শিল্প স্প্রোকেটের যান্ত্রিক বৈশিষ্ট্য এবং কর্মক্ষমতা উন্নত করার জন্য তাপ চিকিত্সা অপরিহার্য। অ্যানিলিং, নরমালাইজিং, টেম্পারিং এবং টেম্পারিং, কার্বারাইজিং, নাইট্রাইডিং এবং ইন্ডাকশন হার্ডেনিং এর মতো পদ্ধতিগুলি বিভিন্ন অ্যাপ্লিকেশনের জন্য নির্দিষ্ট সুবিধা প্রদান করে। উচ্চ মান বজায় রাখতে এবং তাদের নিজ নিজ অ্যাপ্লিকেশনগুলিতে শিল্প স্প্রোকেটগুলির নির্ভরযোগ্যতা এবং পরিষেবা জীবন নিশ্চিত করার জন্য গুণমান নিয়ন্ত্রণ এবং পরীক্ষা অপরিহার্য।
শিল্প sprocket জন্য তাপ চিকিত্সা পদ্ধতি
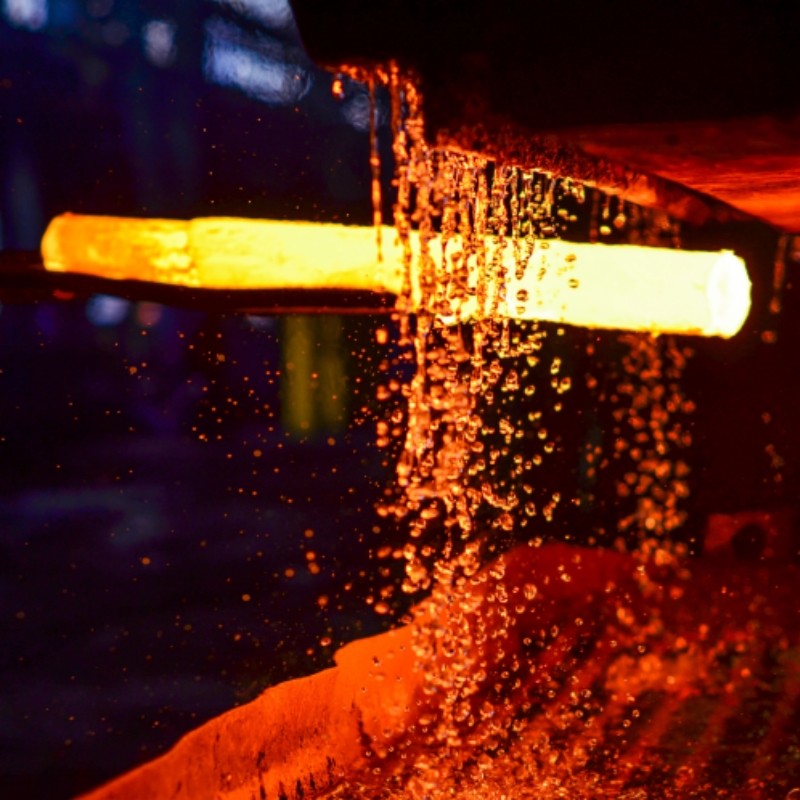
অ্যানিলিং
প্রক্রিয়া:
অ্যানিলিং এর মধ্যে একটি নির্দিষ্ট তাপমাত্রায় স্প্রোকেট গরম করা এবং তারপর ধীরে ধীরে এটি একটি চুল্লিতে ঠান্ডা করা জড়িত। অ্যানিলিং স্প্রোকেটের জন্য সাধারণ তাপমাত্রার পরিসীমা 700 ডিগ্রি থেকে 800 ডিগ্রির মধ্যে।
উদ্দেশ্য:
এই প্রক্রিয়াটি কঠোরতা হ্রাস করে, উপাদানটিকে মেশিনে সহজ করে তোলে। এটি অভ্যন্তরীণ চাপ থেকে মুক্তি দেয় এবং নমনীয়তা বাড়ায়।
অ্যাপ্লিকেশন:
স্প্রোকেট ব্ল্যাঙ্কগুলির রুক্ষ মেশিনিংয়ের আগে প্রায়শই কার্বন এবং অ্যালয় স্টিলের উপর অ্যানিলিং করা হয়
স্বাভাবিককরণ
প্রক্রিয়া:
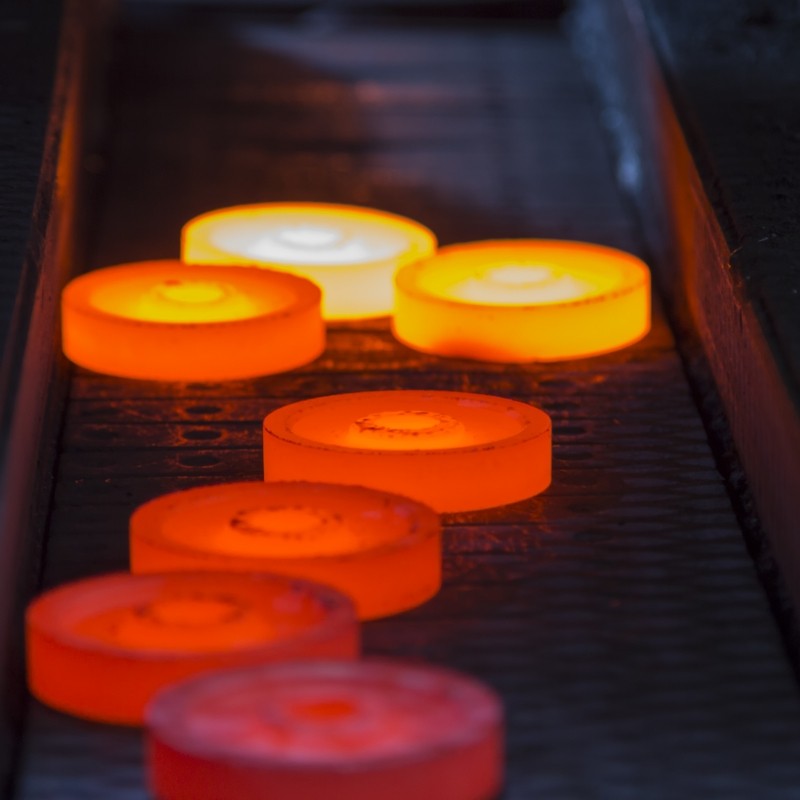
স্প্রোকেটটি 730 ডিগ্রী -930 ডিগ্রীতে উত্তপ্ত হয় এবং তারপর এয়ার-কুল করা হয়। এই দ্রুত শীতল পদার্থের শস্য গঠন পরিমার্জিত সাহায্য করে।
উদ্দেশ্য:
স্বাভাবিককরণ যান্ত্রিক বৈশিষ্ট্যগুলিকে উন্নত করে, যেমন শক্তি এবং দৃঢ়তা, এবং পূর্ববর্তী উত্পাদন প্রক্রিয়াগুলি থেকে অভ্যন্তরীণ চাপ থেকে মুক্তি দেয়।
অ্যাপ্লিকেশন:
এটি বিভিন্ন যান্ত্রিক অ্যাপ্লিকেশনগুলিতে তাদের কর্মক্ষমতা উন্নত করতে মাঝারি কার্বন স্টিল এবং অ্যালয় স্টিলের জন্য ব্যবহৃত হয়
শমন এবং টেম্পারিং
প্রক্রিয়া:
নিভানোর জন্য স্প্রোকেটকে উচ্চ তাপমাত্রায় গরম করা এবং তারপরে জল বা তেলে দ্রুত শীতল করা জড়িত। টেম্পারিং হল একটি পরবর্তী প্রক্রিয়া যেখানে নিভে যাওয়া স্প্রোকেটকে কম তাপমাত্রায় (500 ডিগ্রি -650 ডিগ্রি) পুনরায় গরম করা হয় এবং তারপর আবার ঠান্ডা করা হয়।
উদ্দেশ্য:
নিভে যাওয়া কঠোরতা এবং শক্তি বাড়ায়, যখন টেম্পারিং ভঙ্গুরতা সামঞ্জস্য করে, দৃঢ়তা এবং নমনীয়তা উন্নত করে।
অ্যাপ্লিকেশন:
এই পদ্ধতিটি নিম্ন-কার্বন স্টিলের জন্য উপযুক্ত কঠোরতা, শক্তি এবং দৃঢ়তার ভারসাম্য অর্জনের জন্য প্রয়োজনীয় অ্যাপ্লিকেশনের জন্য
কার্বারাইজিং
প্রক্রিয়া:
কার্বারাইজিং এর মধ্যে একটি কার্বন-সমৃদ্ধ পরিবেশে 850 ডিগ্রী এবং 950 ডিগ্রী তাপমাত্রায় স্প্রোকেট গরম করা জড়িত, তারপরে নিভিয়ে ফেলা এবং টেম্পারিং করা হয়।
উদ্দেশ্য:
এই পদ্ধতিটি একটি শক্ত এবং নমনীয় কোর বজায় রাখার সময় পৃষ্ঠের কঠোরতা বাড়ায়, পরিধান প্রতিরোধ ক্ষমতা এবং দীর্ঘায়ু বাড়ায়।
অ্যাপ্লিকেশন:
উচ্চ-চাপ প্রয়োগের জন্য আদর্শ যেখানে স্প্রোকেটগুলির ভাল পরিধান প্রতিরোধের জন্য উচ্চ পৃষ্ঠের কঠোরতা প্রয়োজন।
নাইট্রাইডিং
প্রক্রিয়া:
নাইট্রাইডিং-এ, নাইট্রোজেন-সমৃদ্ধ পরিবেশে স্প্রোকেট 500 ডিগ্রি -550 ডিগ্রিতে উত্তপ্ত হয়, যার ফলে নাইট্রোজেন পৃষ্ঠে ছড়িয়ে পড়ে। এই প্রক্রিয়াটি আরও তাপ চিকিত্সার প্রয়োজন হয় না।
উদ্দেশ্য:
এটির ফলস্বরূপ ন্যূনতম মাত্রিক পরিবর্তন সহ একটি শক্ত, পরিধান-প্রতিরোধী পৃষ্ঠ যা নির্ভুল উপাদানগুলির জন্য উপযুক্ত।
অ্যাপ্লিকেশন:
নাইট্রাইডিং স্টিল থেকে তৈরি স্প্রোকেটের জন্য ব্যবহার করা হয়, বিশেষত ক্রোমিয়াম, তামা এবং সীসা ধারণকারী।
ইন্ডাকশন হার্ডেনিং
প্রক্রিয়া:
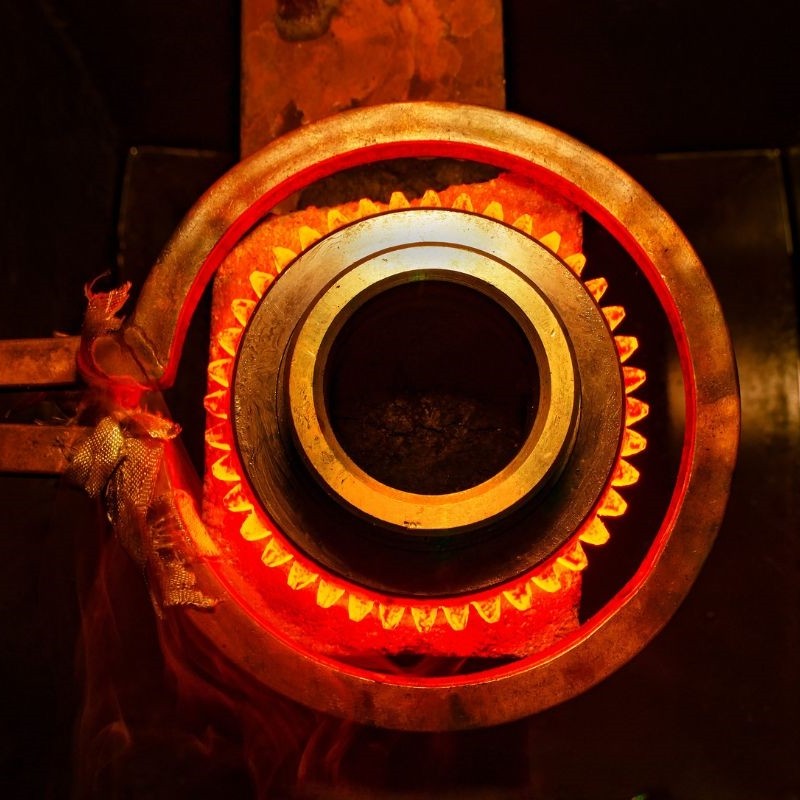
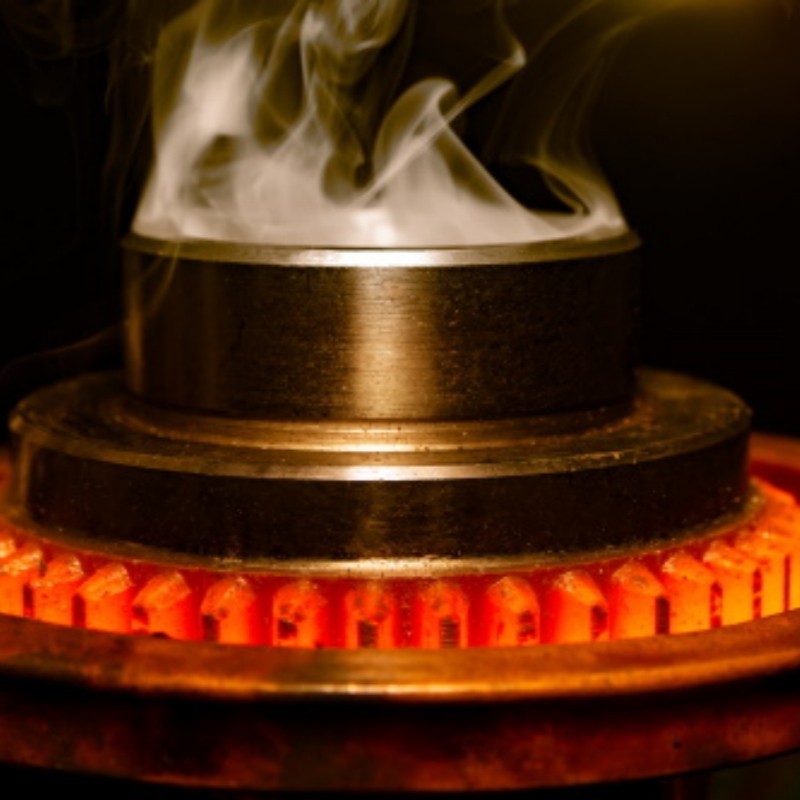
ইলেক্ট্রোম্যাগনেটিক ইন্ডাকশন ব্যবহার করে স্প্রোকেটের নির্দিষ্ট জায়গাগুলিকে উত্তপ্ত করা হয় এবং তারপর দ্রুত ঠান্ডা করা হয়।
উদ্দেশ্য:
এই স্থানীয়ীকৃত চিকিত্সা লক্ষ্যযুক্ত এলাকায় কঠোরতা এবং পরিধান প্রতিরোধ ক্ষমতা বাড়ায়, উচ্চ পরিধান অঞ্চলে স্প্রোকেটের কার্যকারিতা অপ্টিমাইজ করে।
অ্যাপ্লিকেশন:
যে অংশগুলি ঘনীভূত চাপ অনুভব করে এবং পরিধান করে, যেমন স্প্রকেটের দাঁতের জন্য কার্যকর।
ইন্ডাস্ট্রিয়াল স্প্রোকেট সারফেস ট্রিটমেন্ট পদ্ধতি
প্রক্রিয়া:
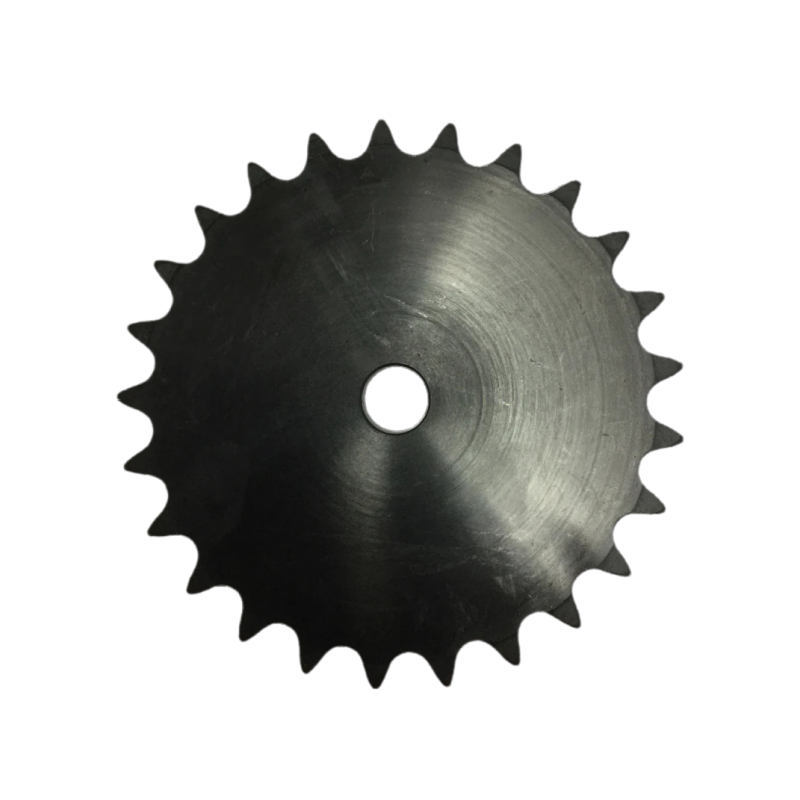
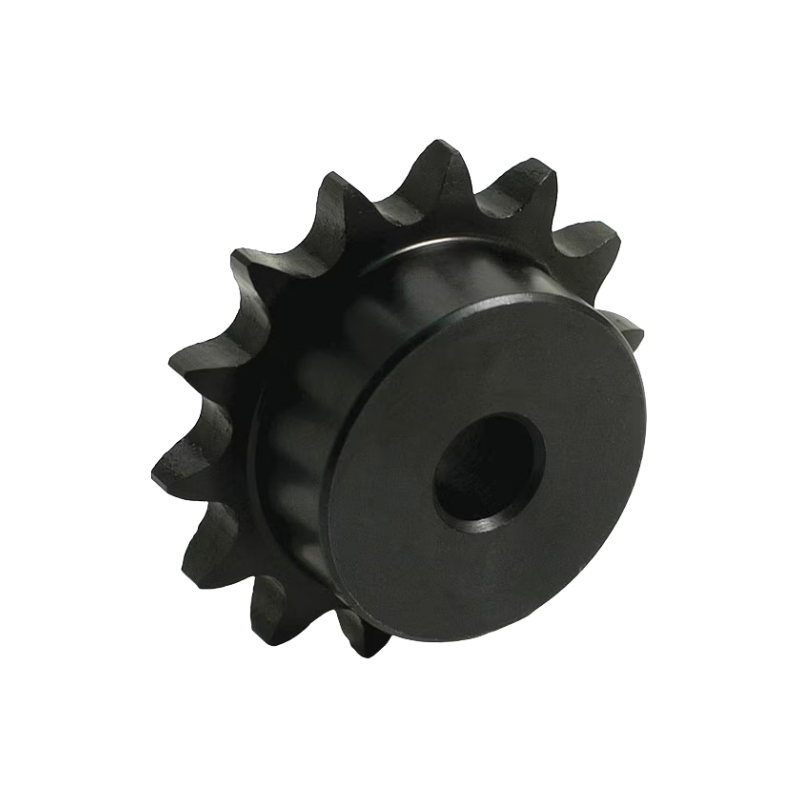
কালো অক্সাইড আবরণ একটি ক্ষারীয় দ্রবণে একটি রাসায়নিক প্রতিক্রিয়া জড়িত যা স্প্রোকেটের পৃষ্ঠে একটি প্রতিরক্ষামূলক কালো ম্যাগনেটাইট স্তর তৈরি করে।
উদ্দেশ্য:
এই আবরণ উল্লেখযোগ্যভাবে মাত্রা পরিবর্তন ছাড়া জারা প্রতিরোধের এবং একটি নান্দনিক ফিনিস প্রদান করে।
অ্যাপ্লিকেশন:
একটি পাতলা, টেকসই, এবং নন-পিলিং পৃষ্ঠ স্তর প্রয়োজন এমন উপাদানগুলির জন্য উপযুক্ত।


